La planification de la production, c'est la résolution d'un problème d'optimisation multidimensionnel sous pression du temps. Le planificateur doit à la fois prévoir la demande, réserver les capacités de production, gérer les stocks de composants et réagir aux pannes des machines — souvent à l'aide de tableurs et de l'expérience accumulée au fil des années. Les modèles de machine learning et les algorithmes d'optimisation ne remplacent pas cette expérience, mais lui permettent d'opérer sur des données à une échelle qu'un humain ne traitera jamais à la main.
Planification de la production — qu'optimisez-vous réellement ?
Avant d'évaluer si l'IA a du sens dans votre usine, il vaut la peine de comprendre ce que vous optimisez précisément. Dans la planification de la production, il s'agit généralement de plusieurs objectifs contradictoires en même temps : minimiser les coûts de stocks, maximiser l'utilisation des machines, respecter les délais de livraison et minimiser les arrêts. Aucun de ces objectifs ne peut être optimisé isolément — les décisions sont liées entre elles. Les systèmes MRP (Material Requirements Planning) traditionnels et leurs successeurs — MRP II et ERP — traitent cette tâche à partir de règles rigides et de paramètres fixés une fois, puis à peine rafraîchis. Lorsqu'un imprévu survient — un fournisseur en retard, une machine qui tombe, une commande qui revient — l'humain intervient manuellement. L'IA change ce modèle : au lieu de réagir, le système commence à prévoir et à proposer un ajustement avant que le problème ne se matérialise.
Il convient d'ajouter que l'IA dans la production ne signifie pas un seul modèle. C'est le plus souvent un ensemble de composants spécialisés : un modèle de prévision de la demande, un module d'optimisation des stocks, un moteur d'ordonnancement et une couche d'intégration avec l'ERP. Chacun de ces composants résout une tâche différente et peut être mis en œuvre indépendamment.
Prévision de la demande — du tableur au modèle ML
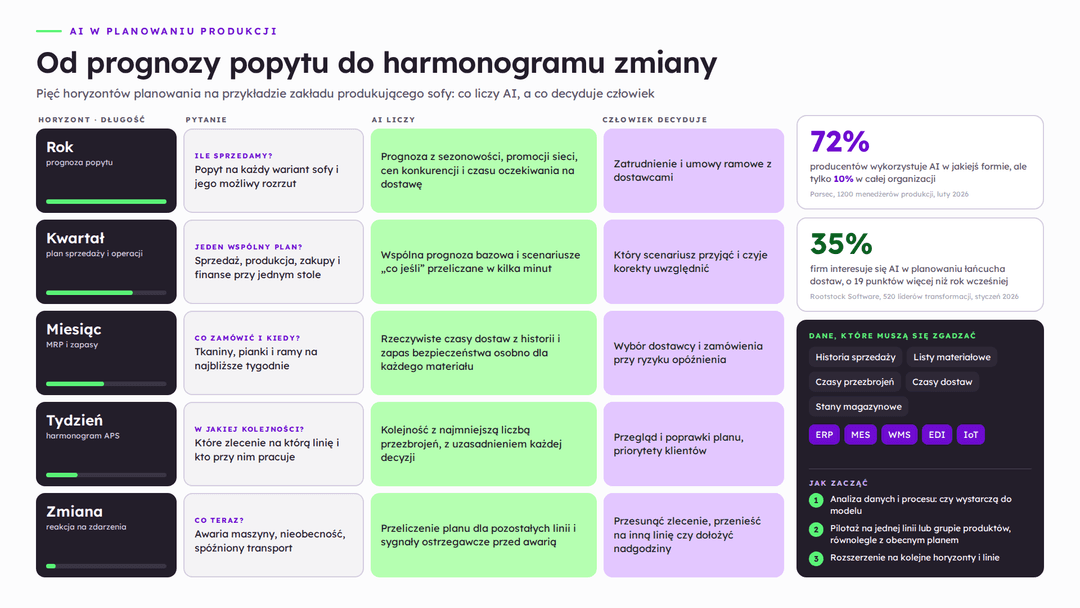
La prévision de la demande est le fondement de toute la chaîne de planification. Si la demande est mal estimée, l'ensemble du plan de production est erroné — trop ou pas assez de marchandises, démarrage de ligne trop précoce ou trop tardif. Les méthodes classiques (moyenne mobile, lissage exponentiel) fonctionnent bien lorsque la demande est stable et prévisible. Avec la saisonnalité, les effets de promotion et les ruptures de marché, elles commencent à faiblir. Les modèles de machine learning, tels que le gradient boosting (XGBoost, LightGBM) ou les réseaux LSTM, apprennent sur les données historiques de ventes en tenant compte de variables externes : calendrier des jours fériés, historique des campagnes marketing, données de prix et évolutions de l'assortiment. La différence clé par rapport aux méthodes classiques, c'est que le modèle détecte lui-même des motifs complexes et sait les généraliser à des périodes futures.
Un aspect important n'est pas seulement la justesse de la prévision (erreur MAPE ou RMSE), mais aussi ses intervalles de confiance. Le planificateur qui voit non seulement la valeur centrale, mais aussi la plage d'écarts possibles, prend d'autres décisions sur les stocks de sécurité — plus adéquates à l'incertitude réelle qu'un arbitraire « plus 20 % ».
Optimisation des stocks avec des modèles prédictifs
Avec une prévision de la demande assortie d'intervalles de confiance, vous pouvez optimiser les niveaux de stocks. Les formules classiques de stock de sécurité supposent un niveau de service constant et une distribution normale des erreurs de prévision. Dans la réalité, les erreurs de prévision sont rarement normalement distribuées et le niveau de service souhaité dépend de la valeur du produit et des conséquences d'une rupture (stockout).
Les modèles prédictifs permettent de définir des niveaux dynamiques de stocks de sécurité : différents pour chaque SKU, adaptés à la saisonnalité et à l'incertitude actuelle de la prévision. Combinés à un modèle de risque fournisseur — qui estime la probabilité d'un retard de livraison à partir de l'historique — on peut optimiser l'ensemble du portefeuille de stocks, et non seulement des positions isolées. La gestion de la chaîne d'approvisionnement dans une perspective plus large — y compris le rôle de la prévision dans la planification des achats — est décrite dans l'article sur le SCM : gestion de la chaîne d'approvisionnement.
Ordonnancement des lignes : du MRP aux algorithmes d'ordonnancement
L'ordonnancement de la production (production scheduling) est la partie la plus difficile combinatoirement de la planification. Le problème d'ordonnancement d'ordres sur plusieurs machines appartient à la classe NP-difficile — il n'existe pas d'algorithme qui trouve la solution optimale en un temps raisonnable sur des données industrielles réelles. En pratique, on utilise des heuristiques et des métaheuristiques. Les règles de priorisation classiques (SPT — temps de traitement le plus court, EDD — échéance de livraison la plus proche, CR — critical ratio) sont rapides, mais donnent des résultats sous-optimaux face à des dépendances complexes entre les ordres. Les métaheuristiques — algorithmes génétiques, recuit simulé, optimisation par essaims de particules — cherchent de meilleures solutions au prix du temps de calcul.
Ces dernières années, un rôle croissant est joué par l'apprentissage par renforcement (reinforcement learning), dans lequel un agent « apprend » une bonne politique d'ordonnancement à travers des milliers d'exécutions simulées sur un modèle d'usine. Résultat : le système réagit en temps réel aux pannes de machines, aux ordres urgents ou aux changements de disponibilité des matériaux, en recalculant l'ordonnancement en quelques secondes, pas en quelques heures.
Intégration de l'IA avec le système ERP
Les modèles d'IA ne fonctionnent pas en dehors du système ERP — ils doivent échanger des données avec lui dans les deux sens. Dans une architecture typique, le modèle de prévision de la demande récupère des données historiques dans l'ERP (ventes, retours, promotions, correctifs), génère la prévision et la renvoie au module de planification en entrée du MRP. Le moteur d'ordonnancement reçoit les ordres de fabrication depuis l'ERP et renvoie un ordonnancement complet, indiquant le temps et la ressource pour chaque ordre. Les défis clés d'intégration sont : la qualité des données dans l'ERP (erreurs sur les codes SKU, doublons de documents, correctifs tardifs), la latence (une planification en ligne qui réagit à des pannes en quelques minutes exige une architecture différente d'un traitement par lots de nuit) et l'explicabilité — les planificateurs doivent comprendre pourquoi le modèle propose tel ordonnancement. Les modèles sans explication rencontreront la résistance des utilisateurs.
Une vue d'ensemble des possibilités de l'analytique de données dans l'industrie est présentée dans l'article sur la Business Intelligence et les outils d'analyse BI.
Mise en œuvre en pratique : données, architecture, délai
La mise en œuvre de l'IA dans la planification de la production commence par un audit des données, pas par le choix d'un algorithme. L'étendue minimale de données historiques qui permet d'entraîner un modèle de prévision utile est en général de 2 à 3 ans au niveau SKU — en tenant compte de la saisonnalité et de toutes les anomalies survenues sur cette période. Un stack technologique typique pour un service prédictif : Python comme environnement de modélisation (scikit-learn, LightGBM), PostgreSQL ou un entrepôt de données comme couche de persistance, Docker pour la conteneurisation des services d'inférence et une file de messages (RabbitMQ) pour l'échange asynchrone de données avec l'ERP. Le modèle est ré-entraîné cycliquement (par exemple chaque semaine) sur des données fraîches.
Le délai de mise en œuvre d'un pilote (preuve de concept pour une ligne de produits) est généralement de 8 à 16 semaines. Une mise en œuvre complète couvrant toute l'usine et une intégration profonde avec l'ERP dure de 6 à 18 mois, selon la qualité des données et la complexité des processus. Une description des mécanismes de machine learning utilisés en prévision est présentée dans l'article AI Regression : comment les machines apprennent du passé.
Quand l'IA dans la planification de la production est-elle rentable — et quand ne l'est-elle pas
L'IA apporte la plus grande valeur en cas de forte variabilité de la demande, de grand nombre de SKU, de réseau complexe de dépendances entre composants et produits, et lorsque les coûts de stocks excédentaires ou d'arrêts de production sont élevés. Plus le chaos dans la planification coûte cher, plus le retour sur investissement dans les modèles prédictifs est élevé.
Quand l'IA peut ne pas être la bonne étape : une demande très stable sur un ou quelques SKU (les méthodes classiques suffisent), l'absence de données historiques dans l'ERP ou leur mauvaise qualité, une organisation qui n'a pas encore de système ERP intégré (dans ce cas, l'ERP d'abord) ou une usine dont le principal goulot d'étranglement se situe dans les processus de gestion et opérationnels, pas dans le calcul.
Un panorama détaillé des possibilités de l'IA dans la logistique — du routage à la prévision de la demande sur l'ensemble de la chaîne d'approvisionnement — est présenté dans l'article L'IA dans la logistique : automatisation des livraisons, routage et prévision de la demande.